连续模与成型模在汽车配件生产中的选型对比分析
在汽车配件制造领域,模具选型从来不是一道简单的选择题。连续模与成型模,看似同属精密冲压模具的范畴,实则从结构设计、生产节拍到成本逻辑都截然不同。选错模具类型,轻则拉低产能,重则直接导致冲压件尺寸超差、报废率飙升。今天,我们从实际生产视角,拆解这两种模具在汽车配件场景下的核心差异。
结构原理:连续模靠“走”,成型模靠“压”
连续模的核心在于“步进送料”——料带在模具内按固定步距向前送进,每经过一个工位就完成一道冲裁、弯曲或拉伸工序,最终在末工位得到完整冲压件。它的优势在于**冲压件精度一致性极高**,因为所有工位共享同一套导向系统,累计误差极小。而成型模(含拉伸模具)则是单工位或多工位集中受力,通过凸凹模的合模动作一次性完成零件成形,更适用于形状复杂、材料流动剧烈的深拉伸件。
以汽车底盘常见的加强板为例,若零件厚度在1.5mm以下、平面度要求±0.1mm以内,连续模几乎是唯一选择。但若是油箱壳体这类深度超过50mm的拉伸件,成型模具(拉伸模具)的压边力和材料变薄控制能力,则是连续模难以企及的。
生产效率与成本:小批量看成型,大批量看连续
决定选型的核心参数是**年需求量**。我们做过一组对比数据:
- 连续模:冲次可达50-120次/分钟,适合年产量30万件以上的大批量冲压件,但模具造价高(通常为成型模的1.8-2.5倍),调试周期长(一般需3-4周);
- 成型模(含拉伸模具):冲次在10-30次/分钟,但模具结构简单、制造周期短(7-10天),改模灵活,适合中小批量或试制阶段。
这里有个容易忽视的细节:连续模对料带的宽度公差和送料机的稳定性极其敏感,一旦送料步距偏差超过0.02mm,整个模具的工位都会连锁偏移。而成型模虽然效率低,但对设备精度要求相对宽松,普通压力机即可胜任。
典型失效模式与对策:选型之外的隐性成本
在沈阳七勤精工的客户案例中,不少企业因为忽略模具的失效模式而付出高昂代价。连续模最常见的失效是**废料上浮**——冲裁产生的废片卡在凹模内,导致后续工位压伤冲压件表面。解决方法是增加顶料销或吸废料装置,但这会抬高模具复杂度和维护成本。
成型模(拉伸模具)的痛点则集中在开裂与起皱
拉伸系数选择不当、压边力控制不稳,都会在侧壁或法兰处产生微裂纹。针对这类问题,我们通常建议在模具关键位置增设拉延筋,并配合CAE模拟分析材料流动速度场,将试模次数从平均6次压缩到2-3次。
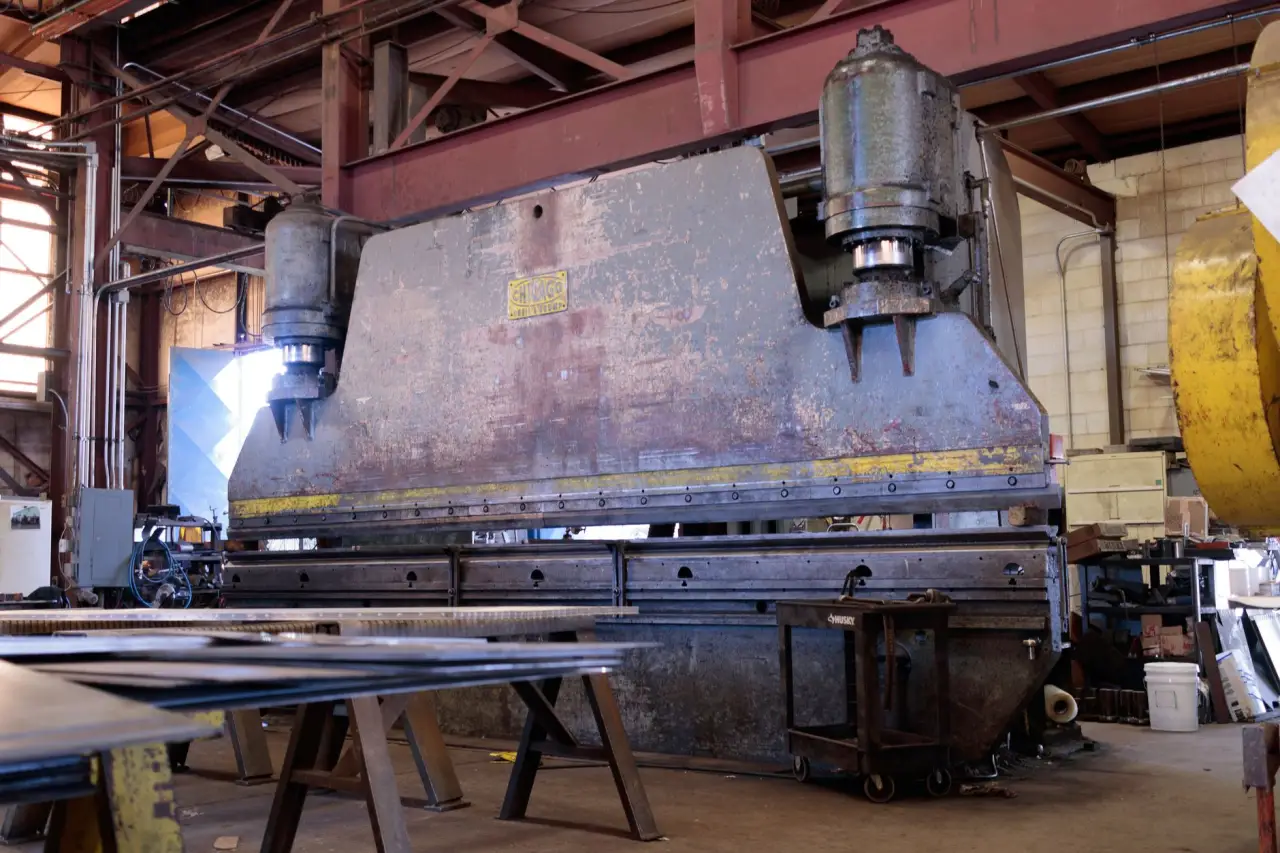
以我们为某商用车厂配套的制动器背板项目为例:该冲压件外径80mm、厚度2.0mm,年需求40万件。最初客户坚持用成型模,结果单件成本高达1.2元,且废品率在3%左右。改用连续模后,虽然模具投资增加了22万元,但单件成本降到0.65元,废品率控制在0.5%以内,不到8个月就收回了模具差额。这个案例说明,**选型必须算总账,而非只看模具报价**。
回到选型逻辑本身:如果零件结构允许料带连续送进、且年产量足够支撑模具摊销,连续模的效率和稳定性优势是碾压性的;反之,若零件形状极端(如深腔、侧壁带负角)、生产批量小、或处于产品迭代期,成型模具(含拉伸模具)的灵活性和低成本就更具现实意义。沈阳七勤精工在精密冲压模具领域积累的数百套实战经验告诉我们——没有最好的模具,只有最匹配生产场景的方案。