沈阳精密冲压模具与连续模加工精度控制要点解析
冲压模具的精度,从来不是一道单选题。它牵涉到材料回弹系数、模具间隙、冲裁断面质量、设备刚性乃至车间温度湿度等多重变量的叠加博弈。对于汽车零部件、新能源电池结构件、精密电子连接器这类高附加值冲压件而言,哪怕0.01mm的偏差,都可能导致批量报废。而沈阳及周边地区的制造企业,在向高端转型的过程中,恰恰最容易在模具精度控制这一环节遭遇瓶颈。
行业现状:精度失守的三大症结
走访过数十家冲压工厂后会发现,真正把精度做好的企业凤毛麟角。多数问题集中在三个方面:一是设计阶段对回弹补偿的预估过于理想化,依赖经验值而非CAE仿真迭代;二是加工环节的基准传递混乱,从设计基准到加工基准、检测基准的转换链路过长;三是试模阶段的修修补补,缺乏系统性的精度数据闭环。
尤其对于连续模——这种在一条模具内完成冲裁、弯曲、成型、拉伸等多道工序的先进模具结构,其工步间的累积误差往往呈指数级放大。一个工位的定位偏差0.005mm,到第十工位就可能变成0.05mm,直接导致冲压件尺寸超差。
核心技术:从设计端锁定精密冲压模具的精度上限
精密冲压模具的精度控制,必须前置到设计阶段。我们的工程师在处理连续模排样时,会刻意将关键尺寸工位尽量前置,避免后续工步的干涉和累积误差。同时,对于成型模具和拉伸模具,回弹补偿不再是简单的“减一个角度”,而是基于材料厚度、抗拉强度、模具圆角半径建立三维回弹补偿曲面。
在加工环节,核心在于**基准统一**与**温度控制**。以我们沈阳七勤精工的实际生产数据为例:
- 模架采用进口SKD11或DC53材料,经真空气淬后硬度稳定在HRC58-60,避免热处理变形带来的基准漂移;
- 型腔加工采用慢走丝一次切割成型,配合坐标磨床精修,将关键镶件公差控制在±0.002mm以内;
- 装配环节使用三坐标测量仪进行全型面扫描,与设计数模比对,偏差大于0.008mm的部位必须返修。
另外,别小看车间的恒温控制。一台连续模在凌晨和下午加工出的冲压件,尺寸可能相差0.015mm——这就是钢材热胀冷缩的物理规律。我们要求精密冲压模具的装配和试模区域必须维持20±2℃的环境温度,这看似苛刻,却是稳定精度的必要成本。
选型指南:按冲压件特征匹配模具类型
很多采购方在选择模具时,容易陷入“越贵越好”或“越便宜越划算”的两个极端。实际上,模具类型的匹配度直接决定了冲压件的良率和模具寿命。
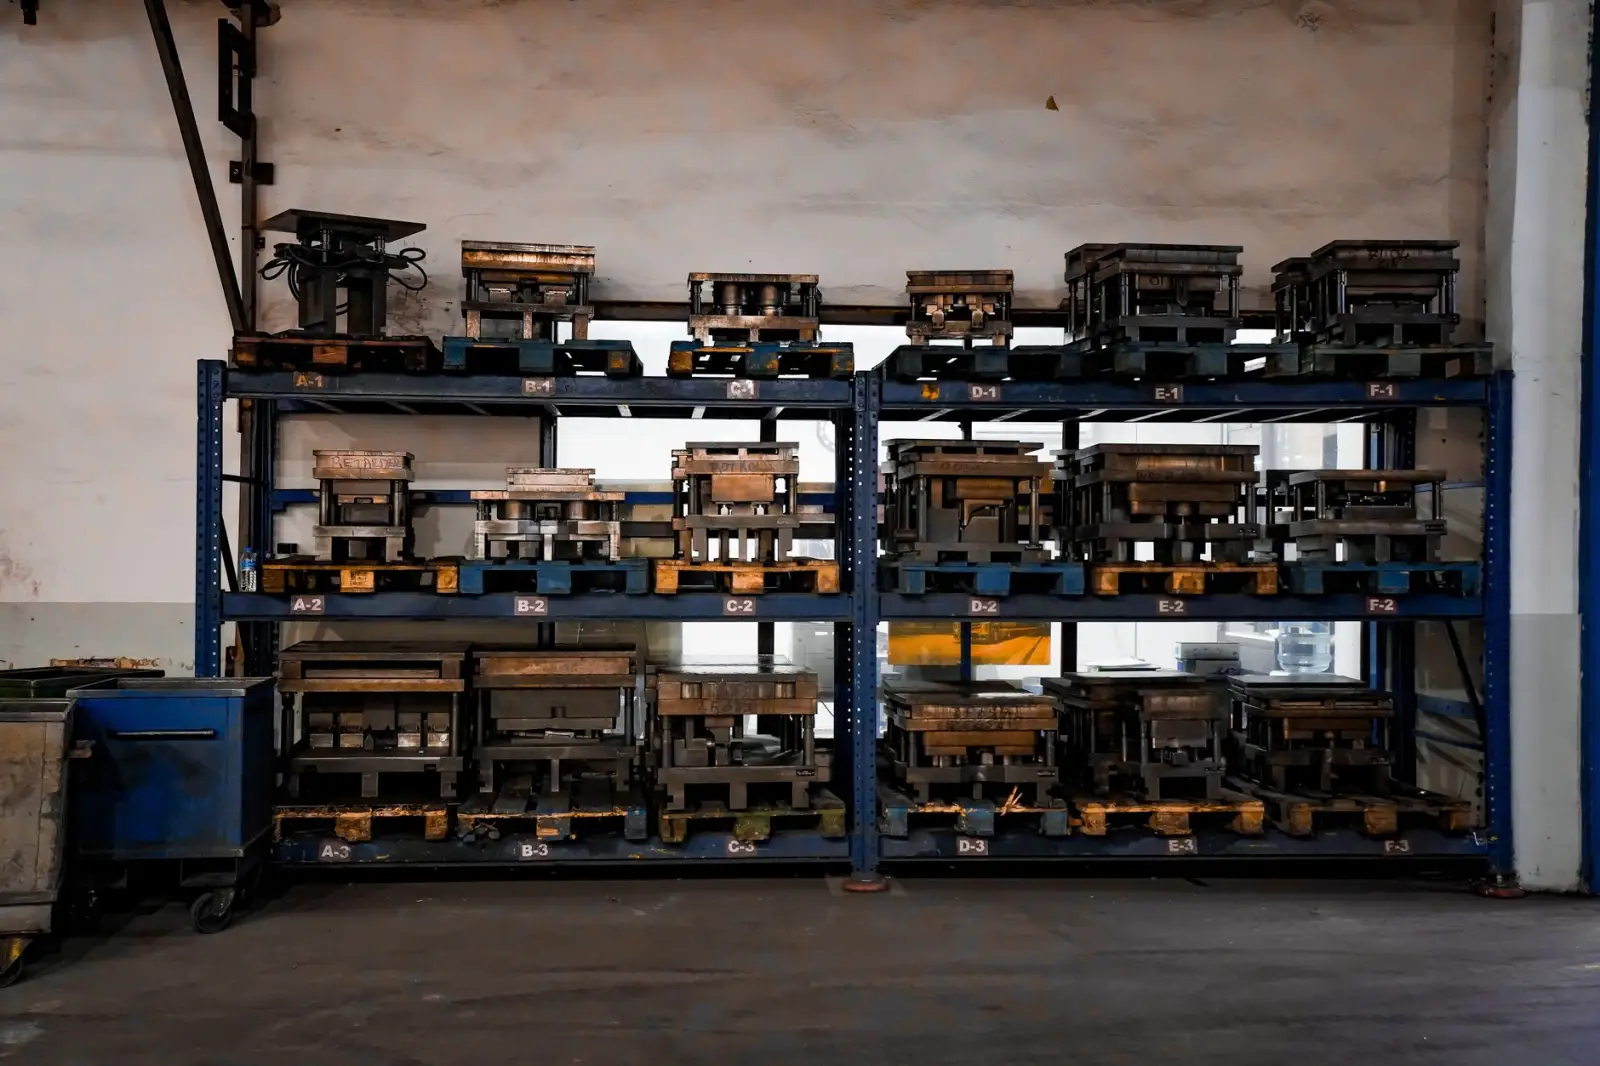
- 连续模:适合大批量、小中型、形状相对简单的冲压件。它的优势在于效率高(每分钟可达200-600冲次),但缺点是对料带宽度和送进步距精度要求极高,适合厚度0.3-3.0mm的板材。
- 成型模具与拉伸模具:当冲压件涉及深拉延(如电池壳、电机外壳)或复杂曲面成型时,单工位成型模或传递模往往比连续模更可控。拉伸模具需要重点关注压边力曲线和润滑方案,否则极易出现起皱或拉裂。
- 精密冲压模具(精冲模):适用于要求剪切面光亮带比例>90%的零件,需要搭配专用的精冲压力机,模具结构上需增加V形齿圈压板。
应用前景:精密冲压模具的下一站
随着新能源汽车800V高压平台和固态电池技术的落地,对铜铝复合排、极柱、防爆阀等冲压件的精度要求正从“微米级”迈向“亚微米级”。这意味着传统的手工研磨和试凑法将逐渐被边缘化,取而代之的是基于数字孪生的虚拟调试和在线SPC(统计过程控制)的深度融合。沈阳七勤精工科技有限公司也在持续投入五轴联动加工中心和光学投影测量仪,以应对更高阶的精度挑战。
说到底,模具是工业之母,而精度则是模具的灵魂。无论是连续模的高效稳定,还是拉伸模具的延展极限,最终都要回归到对冲压件品质的极致追求上。把每一个微米都掌控在手中,这才是精密制造应有的态度。