精密冲压模具与连续模在汽车配件批量生产中的工艺对比分析
汽车配件批量生产中,冲压工艺的选型直接决定项目的成本结构和交付节奏。同一个零件,用精密冲压模具单工序排布和用连续模级进冲压,在模具费用、材料利用率、节拍效率和后期维护上往往走出完全不同的曲线。下面从几个关键维度做对比分析,供工艺和采购决策参考。
一、工序结构与模具数量的差异
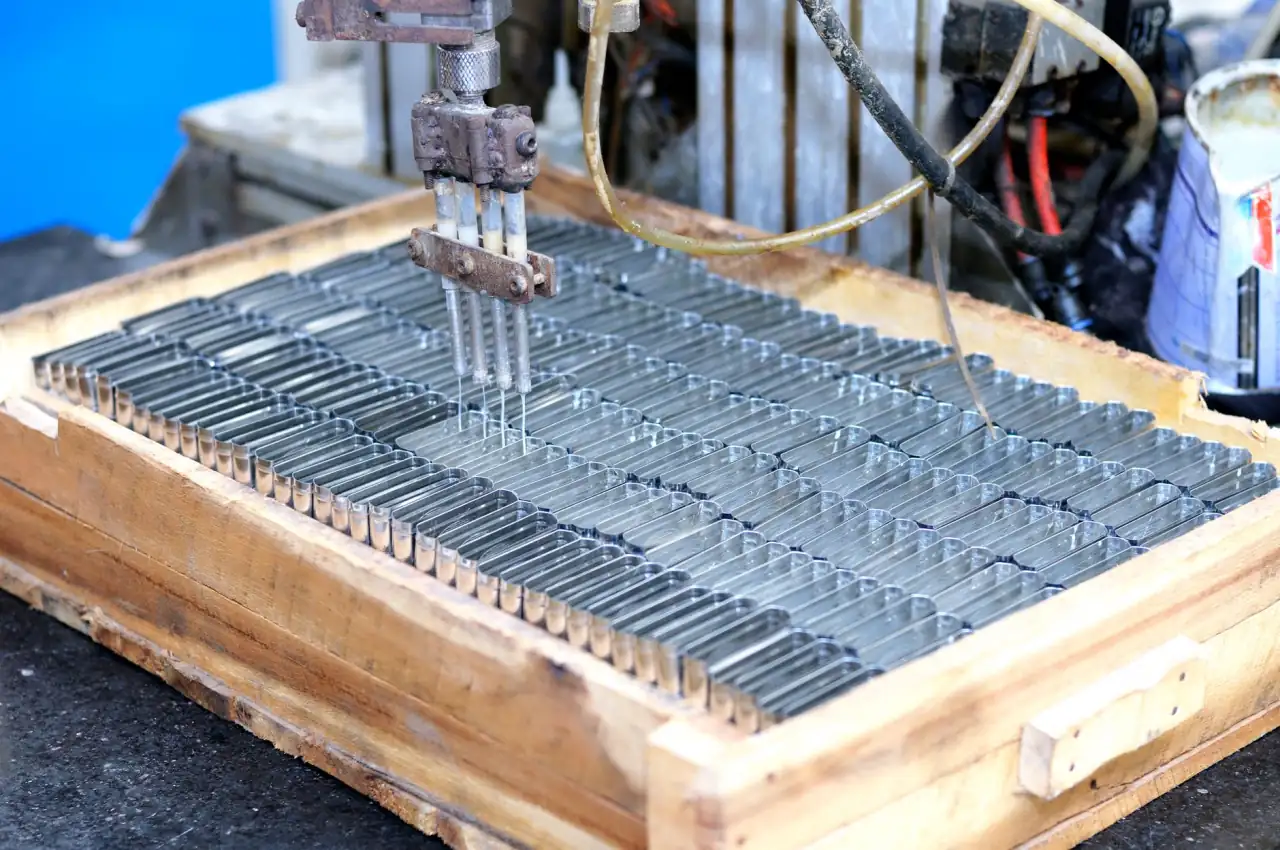
单工序精密冲压模具将落料、冲孔、弯曲、成形等工序分散到多套模具上,一副模具完成一个工步,适合形状复杂、成形深度大的零件。而连续模把多个工步集成在一副模具内,条料按固定步距依次经过各工位,一次冲程出一个成品。对于中小型汽车结构件,连续模通常可将5~8道工序压缩进一副模具。
- 单工序方案:模具数量多,但每副结构简单,调试门槛低
- 连续模方案:一副模具集成度高,调试周期长,但一旦稳定,人工干预极少
- 带拉伸模具工序的零件,若拉伸深度超过料厚3倍,连续模需增加空工位和退火安排
二、效率、精度与成本对比
连续模的生产节拍通常在每分钟30~80次,配合自动送料和在线检测,适合年产10万件以上的冲压件。单工序模具依赖多台冲床和人工转运,节拍受限于物流和装夹,适合批量小、品种多的场景。精度方面,连续模因基准统一,同轴度可稳定控制在±0.02mm以内;单工序多次定位会累积误差,一般在±0.05~0.1mm。
成本上要算总账。连续模初期投入高,一副中等复杂度的汽车支架连续模报价常在15万~40万元,但分摊到大批量后单件模具成本极低。单工序模具单套可能只要2万~5万元,但多套叠加、多台设备占用和人工成本,产量越大越不划算。
选型时的几个硬指标
- 年产量:低于3万件优先考虑单工序,高于10万件连续模优势明显
- 材料厚度:料厚超过4mm时连续模送料稳定性下降,需评估
- 零件精度:要求±0.05mm以内且有多个位置度关联的,连续模更可靠
- 后续焊接/装配:需要高一致性的成型模具件,连续模的稳定性更省心
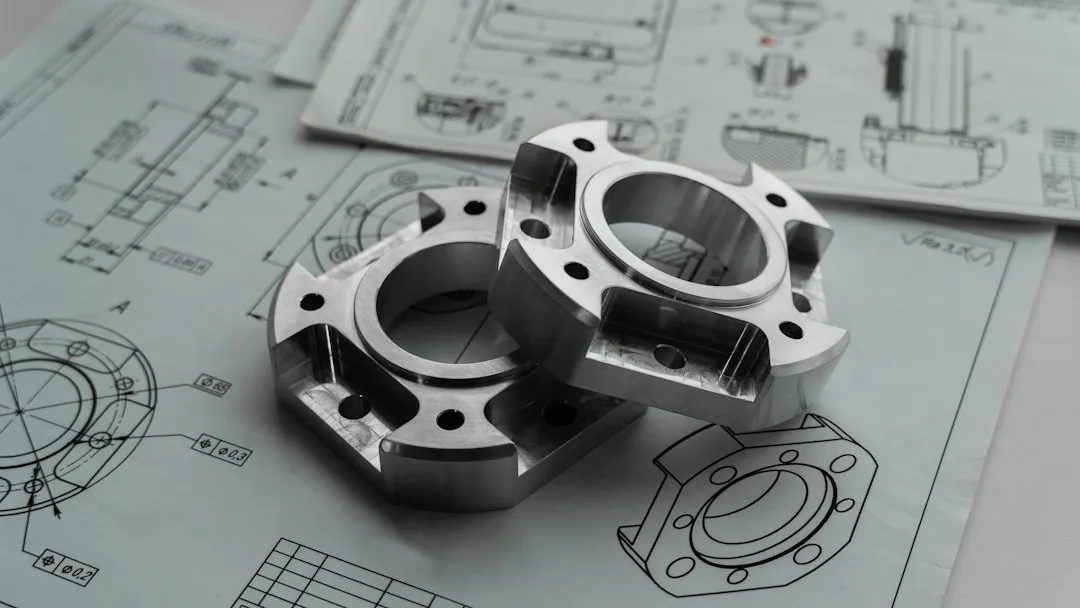
以某汽车座椅调角器支架为例,零件料厚2.5mm,年需求约25万件,包含冲孔、成形、翻边三道主要工序。最初采用三套单工序精密冲压模具生产,需3台冲床、2名操作工,日产能约3200件,不良率1.8%。后改为一副六工位连续模,配合高速冲床,日产能提升至9000件,操作工减为1人,不良率降至0.4%。模具投入从约9万元增加到28万元,但当年即通过人工和废品节省收回差额。
值得注意的是,连续模并非万能。对于拉伸系数小、需要多次退火的深拉伸件,或批量不足的试制阶段,单工序拉伸模具配合成型模具分段完成反而更灵活。沈阳七勤精工科技有限公司在实际项目中,会根据零件特征和产量曲线,给出单工序与连续模的并行评估方案,而不是一刀切推荐某一种。
选连续模还是单工序精密冲压模具,本质是产量、精度和投资回收期的平衡题。批量大、精度高、工序多的汽车配件,连续模的综合效益更优;批量小、成形复杂、迭代频繁的零件,单工序组合更务实。把年需求量和公差要求先摆清楚,答案基本就出来了。