连续模与单工序模的选型对比及冲压精度差异分析
在模具设计评审会上,客户常问我们:“同样的冲压件,为什么连续模报价高出单工序模30%,但你们还是推荐前者?”这问题背后,其实藏着对量产稳定性、尺寸一致性和长期成本的真切焦虑。作为沈阳七勤精工的工程师,我见过太多因模具选型失误导致的项目延期——今天就把这两种工艺的取舍掰开揉碎讲清楚。
行业现状:效率与成本的拉锯战
当前国内冲压行业面临一个尴尬现实:汽车、3C电子领域订单批量逐年缩小,但精度要求反而从±0.1mm收紧到±0.03mm。单工序模虽单套便宜,但多次定位累积误差常让冲压件合格率跌破85%;而连续模一次送料完成多工位成型,却对材料宽度公差、送料机步距精度提出苛刻要求。这不是简单的“贵与贱”,而是技术路线与品控体系的博弈。
核心技术差异:从定位方式看精度天花板
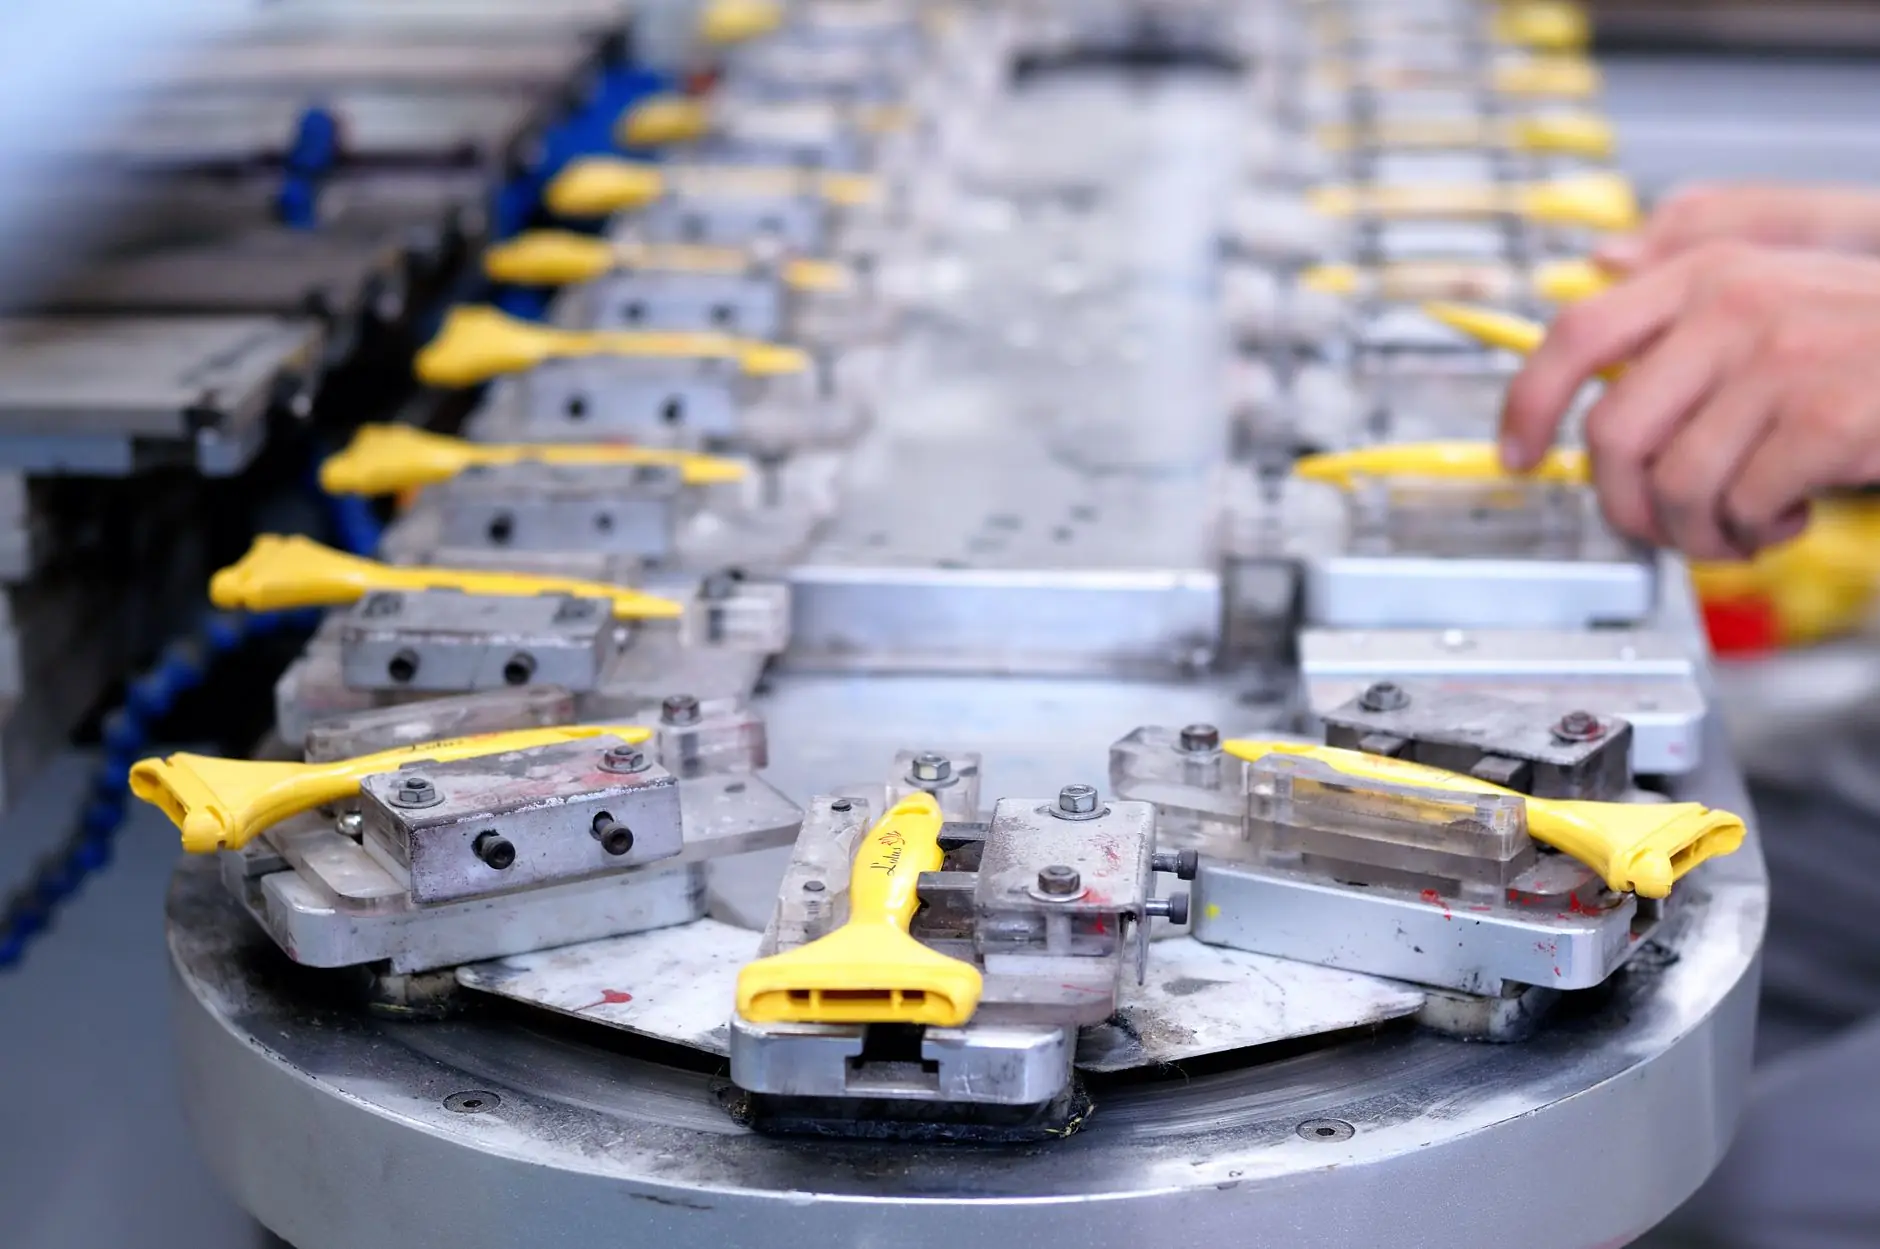
单工序模依赖人工或机械手在各工位间转运,每次重新定位都会产生0.02-0.05mm的基准漂移。而连续模在模具内部完成切边、冲孔、成型、拉伸的全流程,带料导正销精度可控制在±0.005mm内——这是物理层面的代差。以我们为某新能源车企做的电池壳拉伸模具为例,连续模方案将拉伸变薄率波动控制在1.2%以内,而单工序模试模时波动高达3.8%,直接导致后期焊接工序频繁报错。
另一个常被忽略的维度是模具寿命。连续模的凸凹模采用镶拼结构,磨损后可单独更换,整体寿命可达300万冲次;单工序模整体淬火,一旦局部崩刃就得整套返修,综合成本反而更高。对于生产节拍要求60-80次/分钟的产线,连续模的自动化适配性也是碾压级的。
选型指南:别让“便宜”绑架决策
给出我们的实战判断标准:
- 年需求量>50万件且料厚≤3mm的冲压件,优先连续模——摊薄模具成本后单件成本可降40%
- 料厚>3mm或带翻边整形工序的厚板件,建议保留单工序模,避免连续模送料刚性不足
- 多品种小批量(<10万件/年)选单工序模,但务必增加快速换模系统补偿精度损失
- 对平面度要求≤0.05mm的精密冲压模具,别无脑选连续模——需评估材料屈强比和模具刚性
去年我们帮一家电机厂商优化转子冲片方案,最初他们坚持用成型模具单工序生产,实测翘曲度0.12mm超标。改为连续模加整平工位后,翘曲度稳定在0.03mm以内,且省去了后道校平工序。这就是工艺选型带来的连锁收益。
应用前景:混合工艺正在打破边界
现在越来越多的精密冲压模具开始采用“连续模+单工序精整”的组合模式:连续模完成粗成型,最后一道精整工序单独做,既保证效率又兼顾局部复杂特征。另外,伺服冲床的普及让连续模可以模拟单工序模的停留时间,拉伸模具的极限比因此提升15%以上。未来三到五年,智能传感监控模内料带张力会成为标配,届时连续模的精度优势将再次放大。
回到最初的问题——选型不是非此即彼,而是基于零件特征、节拍和品控成本的系统计算。沈阳七勤精工在为客户做DFM评审时,会先跑一遍模流分析,再对比两种模具的综合拥有成本(TCO),这才是对冲压件质量真正负责的态度。如果您的项目正卡在精度与成本的平衡点上,不妨带着图纸来聊聊。