沈阳地区拉伸模具精度控制对成型质量的影响分析
拉伸模具精度:从凸凹模间隙到成型质量的量化关联
在沈阳及东北地区的汽车、农机与电气制造产业链中,拉伸模具的精度控制往往直接决定了冲压件的合格率与生产节拍。很多同行容易陷入“只要压力机吨位够,模具就能出好活”的误区,但实际上,模具刃口与型面的微米级偏差,会在材料流动过程中被指数级放大。七勤精工在服务本地客户的多年实践中,积累了一些关于精度控制与成型质量之间关联性的数据与经验,在此与各位技术同仁分享。
一、关键精度参数:不仅仅是间隙值
对于拉伸类精密冲压模具,我们通常将控制重点放在三个维度:凸凹模单边间隙的均匀性、压边圈行程的平行度、以及型面粗糙度的一致性。以常见的SPCC材料、料厚1.2mm为例,成型模具的单边间隙若控制在1.08~1.12t之间,成型后制件的壁厚减薄率可稳定在12%以内;而一旦间隙波动超过0.03mm,减薄率会跳升至18%以上,直接引发侧壁开裂或起皱。
值得注意的是,连续模中的拉伸工位对精度要求更为苛刻。因为连续模是多工位联动,前一道工序的拉伸精度误差会累积到后续的整形或切边工序。我们在实际检测中发现,某农机滤清器外壳连续模,其拉伸凸模的垂直度若从0.005mm恶化至0.015mm,最终冲压件的口部椭圆度会从0.1mm扩大到0.35mm,远超图纸要求。
二、精度控制的具体实施路径
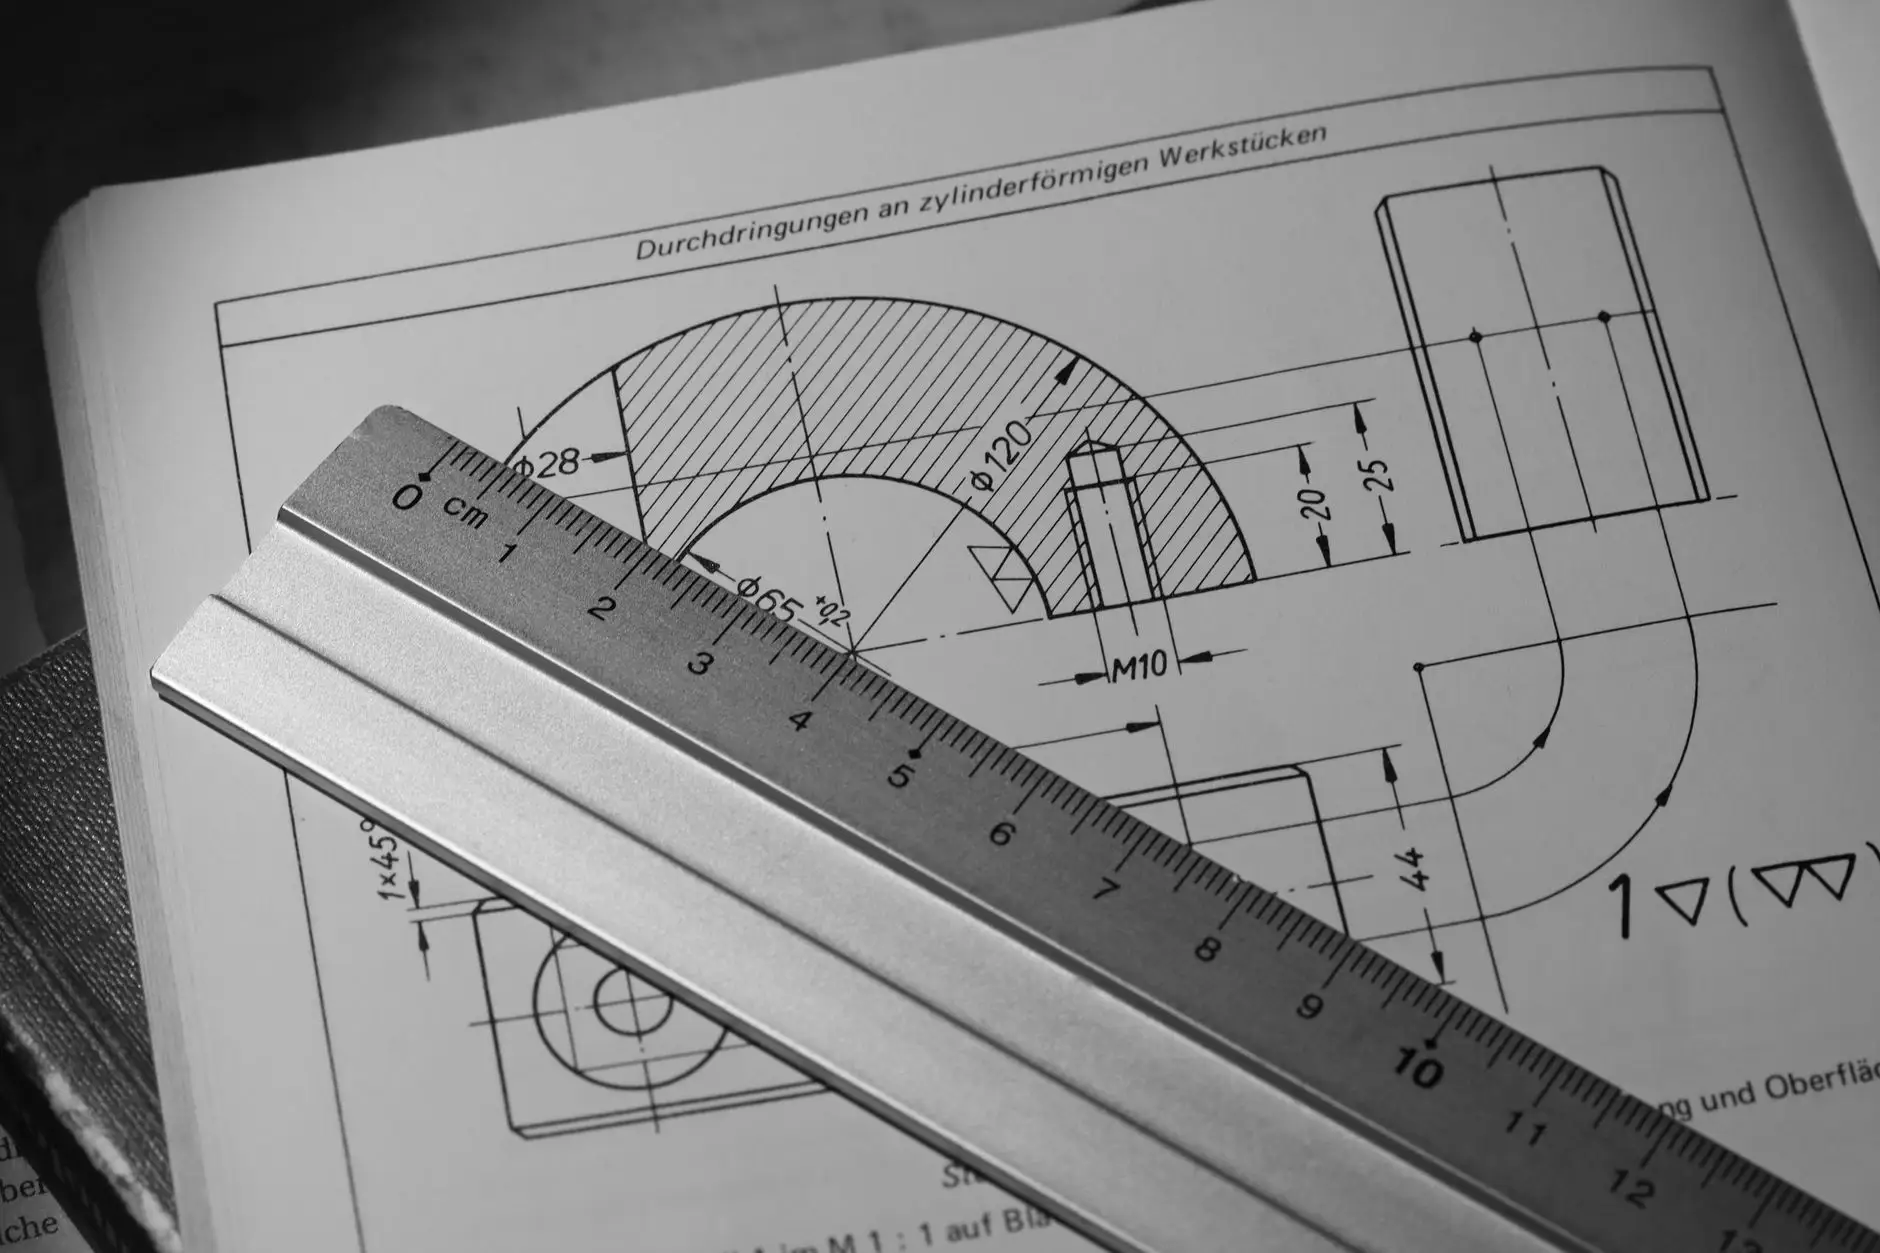
在沈阳七勤精工的车间里,对拉伸模具的精度管控有一套严格的流程。首先是装配基准的统一,我们强制使用数控坐标磨床加工的基准套作为测量原点,确保凸模固定板与凹模固定板的等高误差控制在±0.005mm以内。其次,对于型面精整,推荐采用手动研配与数控光学曲线磨相结合的方式,重点处理凸模圆角R区,该区域对材料流动阻力影响最大。
- 间隙检测:使用塞尺法或覆膜法,每批次生产前抽检8个均布点,记录数据并建立SPC管控图。
- 压边力控制:对于拉伸模具,建议使用带氮气弹簧的独立压边结构,避免压力机滑块平行度误差直接传递至压料面。
- 润滑与散热:拉伸成型过程中的局部高温会导致模具型面硬度下降,因此必须确保模温机的水路设计覆盖拉伸凹模的腰部位置。
三、常见精度失效模式与现场对策
在走访沈阳周边多家冲压件厂时,我们发现一个高频问题:拉伸模具在使用5000~8000冲次后,制件底部出现细微的“桔皮纹”。这通常不是材料问题,而是凹模表面镀铬层因局部应力集中而微脱落。处理方式并非整体重镀,而是采用便携式激光熔覆设备对失效区进行定点修补,再经手工抛光至Ra0.2μm,即可恢复。
另一个典型问题是连续模中的拉伸工位出现“偏料”现象,即制件一侧壁厚明显偏薄。这往往与导柱导套的磨损间隙超标有关。常规做法是更换导套,但更经济的方案是调整导柱的偏心套,以补偿磨损量,恢复导向精度至0.008mm以内。当然,这要求模具设计阶段预留微调结构,否则只能整体返修。
最后,关于冲压件的尺寸稳定性,必须强调的是:模具精度是基础,但冲压工艺参数的匹配同样关键。比如拉伸速度对材料硬化指数的影响,在低速(20次/分)下成型的零件回弹量比高速(40次/分)下小约8%。因此,当模具精度已达标但制件仍不稳定时,请先检查压力机的速度曲线,而非急于修改模具。
沈阳七勤精工科技有限公司长期专注于精密冲压模具、连续模及成型模具的研发与制造。我们深知,在东北老工业基地的转型期,唯有将精度数据化管理落到实处,才能让每一副拉伸模具都成为客户生产线上的稳定器。欢迎业内人士就具体的精度控制难点与我们交流探讨。