汽车电子配件冲压件定制:精密成型模具与拉伸模具方案
汽车电子控制单元(ECU)、传感器壳体、连接器端子——这些精密部件的性能边界,往往由一枚不起眼的冲压件决定。沈阳七勤精工科技有限公司在为整车厂及Tier 1供应商配套时,最常遇到的需求是:如何在保证批量一致性的前提下,兼顾复杂几何成型与材料厚度减薄。这需要模具方案在精密冲压模具的结构刚性、连续模的步距精度以及成型模具的回弹补偿之间找到平衡点。
一、从毛坯到成品:模具拓扑的决策逻辑
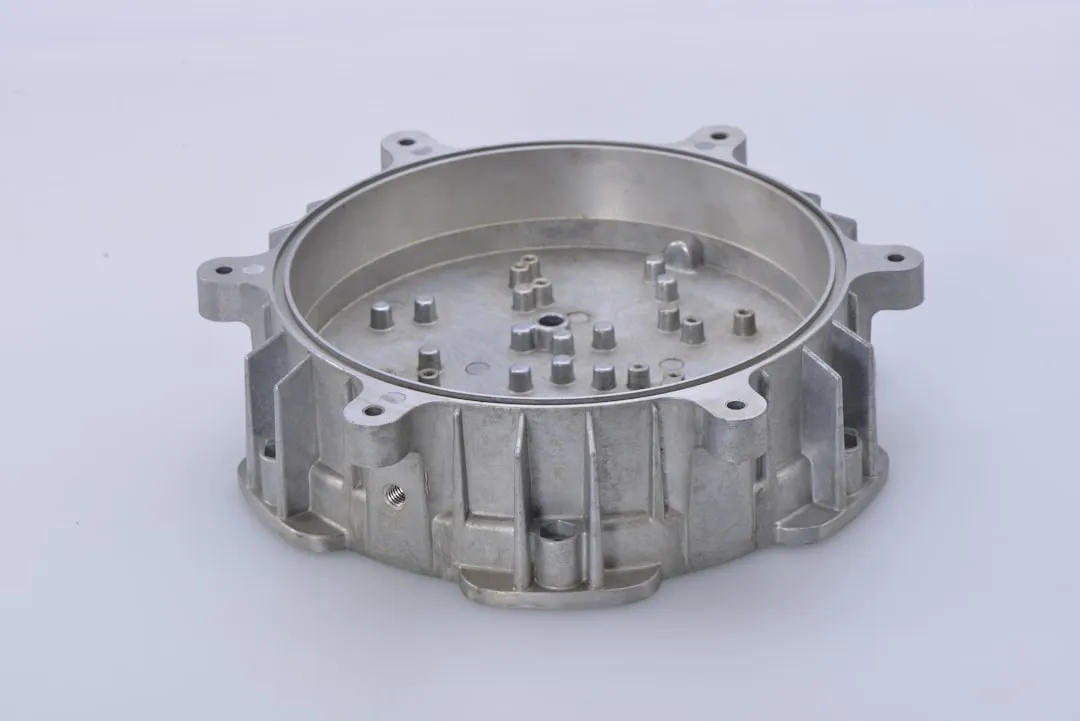
定制化冲压件并非简单“照图开模”。以我们为某新能源客户开发的电池包铝制屏蔽罩为例,料厚0.8mm的5052铝合金,要求平面度≤0.15mm且无划伤。传统单工序模无法解决材料回弹与表面拉伤问题,而连续模设计则需将拉伸、整形、冲孔、切边四个工位整合。关键点在于:拉伸模具的压边圈力控制必须分段可调,否则铝材在凸缘处极易起皱。我们最终采用氮气弹簧+独立压力点结构,将压边力波动控制在±3%以内,才保证了量产良率稳定在97.2%。
二、拉伸模具的“隐形杀手”:微量润滑与镀层选择
深拉伸工艺中,模具表面与板料的摩擦系数直接决定极限拉伸比。不少同行只关注凸凹模间隙,却忽略了润滑剂粘温特性。在沈阳的冬季车间环境(5℃-15℃)下,普通冲压油粘度骤升,导致拉伸件侧壁拉痕。我们的方案是:在拉伸模具工作带区域采用TD处理(碳化钨渗镀),配合微量喷涂系统,将油膜厚度控制在2-4μm。针对电机壳体类零件(拉伸深度≥35mm),推荐使用低粘度挥发性冲压油,并在模具下模座增设温控通道,保持模温恒定在25℃±2℃。这一组合拳使模具寿命从8万冲次提升至22万冲次。
三、案例实证:一个连接器端子的成本重构
某客户原采用进口精密冲压模具生产0.2mm厚铍铜端子,单件成本居高不下。我们接手后重新排样,将连续模的步距从16mm压缩至12.8mm,并在弯曲工位后增加在线CCD检测。这并非简单缩短步距——需要重新计算材料利用率与模具强度。通过拓扑优化减重,在卸料板背部增加加强筋,解决了因步距缩短带来的刚度不足问题。最终材料利用率从41%提升至52%,模具维护周期延长40%,单件综合成本下降18%。
四、模具调试中的实战经验
试模阶段最忌“头疼医头”。当成型模具出现回弹超差时,我们通常先检查压料板行程曲线,而非直接加大整形量。一个细节:卸料螺钉的压缩量必须按实际弹簧负荷重新标定,很多模具厂沿用经验值,导致压料力衰减。我们要求每套模具出厂前必须做力-位移曲线测试,并记录在随模卡上,这为后续复制模提供了数据支撑。
汽车电子冲压件的价值不在于单件重量,而在于模具方案对公差带、毛刺方向、材料流线的把控能力。沈阳七勤精工科技坚持每套冲压件方案均经过CAE成型模拟与现场试模双重验证,从连续模的工位排布到拉伸模具的冷却系统,用工程数据说话。如果您正面临深拉伸开裂、异形件回弹或效率瓶颈,欢迎携带图纸与我们探讨工艺边界——很多时候,优化空间藏在您忽略的细节里。